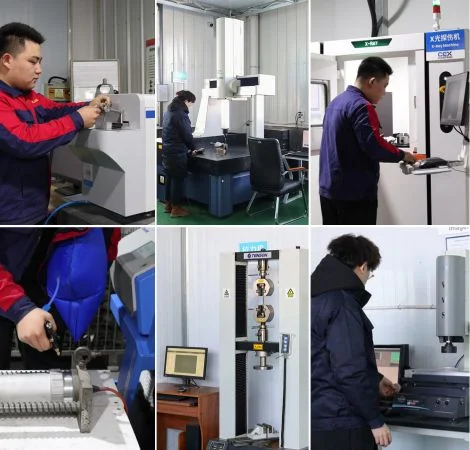
CEX arbeitet mit Formenkontrolle, Wareneingangsprüfung, Erstmusterprüfung, Prozessstichproben und Endprüfung. Maßprüfungen erfolgen mit Koordinatenmessgerät und Video-Messsystem, die Zusammensetzung wird per Spektrometer verifiziert, die innere Fehlerfreiheit per Röntgenprüfung und die Dichtheit per Helium-Dichtheitsprüfung – mit Abnahmekriterien, die für das Bauteil vor Produktionsbeginn vereinbart werden.
Qualitätsanforderungen gehören an den Anfang
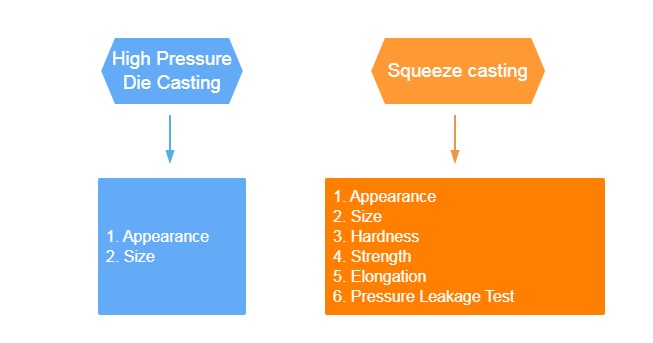
Das teuerste Qualitätsproblem ist eines, das nie spezifiziert wurde. In der Projektprüfung werden Zeichnung und Anwendung in einen vereinbarten Prüfplan übersetzt: welche Merkmale gemessen werden, an wie vielen Teilen, mit welcher Methode, mit welchen Abnahmegrenzen und welche Nachweise übergeben werden.
Prüfmittel allein definieren keine Abnahme. Prüfverfahren, Stichprobenumfang, Anforderungen an kalibrierte Prüfmittel und Gut-/Schlecht-Kriterien sind Teil der Vereinbarung.
Prüfmittel und was sie verifizieren
| Prüfmittel | Was es verifiziert |
|---|---|
| Vollautomatisches Koordinatenmessgerät | Geometrie und kritische Maße gegen die Zeichnung |
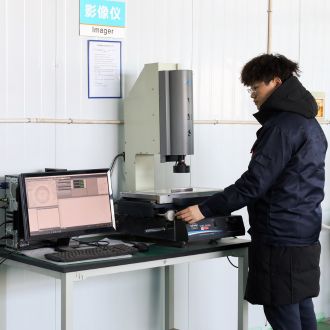
| Video-Messsystem | Zweidimensionale Merkmale und Profilkontrollen |
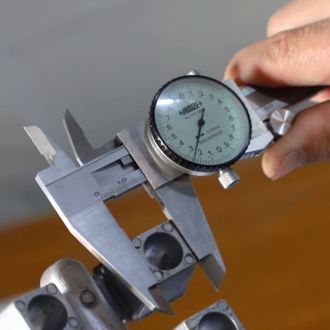
| Digitalmessschieber und Handmessmittel | Maßprüfungen in der Fertigung |
| Optisches Emissionsspektrometer | Chemische Zusammensetzung der Schmelze und des eingehenden Barrenmaterials |
| Zugprüfmaschine | Mechanische Eigenschaften an Probekörpern |
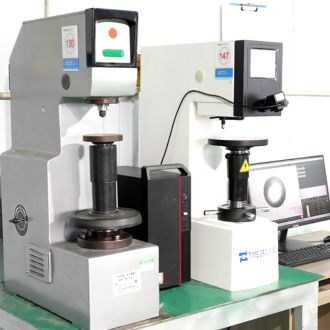
| Härteprüfgerät | Härte nach der Wärmebehandlung |
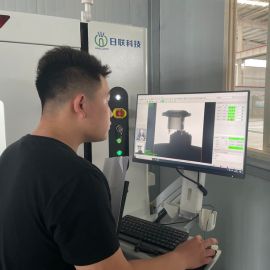
| Röntgenprüfung | Innere Fehlerfreiheit von Gussteilen; Ungänzen wie Porosität und Lunker |
| Helium-Dichtheitsprüfung | Dichtheit unter vereinbarten Prüfbedingungen |
Maßprüfung
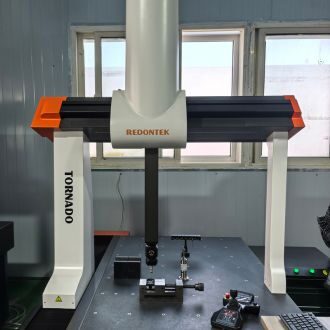
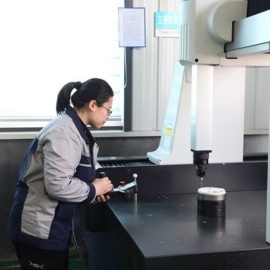
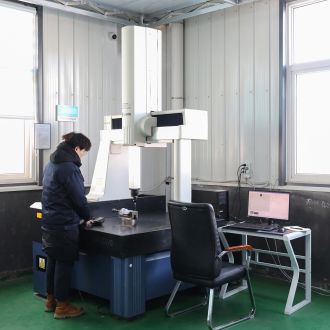
Kritische Maße werden gegen die Zeichnung auf einem vollautomatischen Koordinatenmessgerät gemessen, mit einem Video-Messsystem für zweidimensionale Merkmale und Profilkontrollen sowie Handmessmitteln zur Verifikation in der Fertigung. Vorrichtungen werden bereits während der Werkzeugentwicklung abgestimmt, damit das in der Produktion verwendete Bezugssystem das in der Prüfung verwendete ist.
Toleranzen des Rohteils und Toleranzen bearbeiteter Merkmale werden getrennt angegeben, da sie durch unterschiedliche Prozesse erreicht und in unterschiedlichen Phasen verifiziert werden.
Werkstoffverifizierung
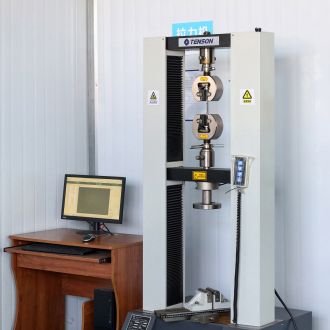
Eingehendes Barrenmaterial wird vor dem Schmelzen geprüft, und die Schmelze wird per optischer Emissionsspektrometrie verifiziert, sodass die Zusammensetzung der Charge bestätigt und nicht aus dem Lieferdokument angenommen wird. Zugprüfung an Probekörpern und Härteprüfung nach der Wärmebehandlung werden eingesetzt, wo Zeichnung oder Norm dies verlangen.
Innere Fehlerfreiheit und Porosität
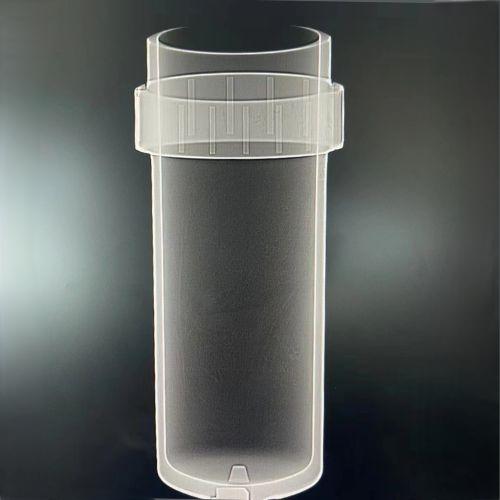
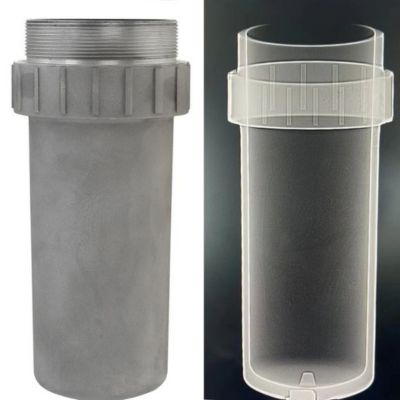
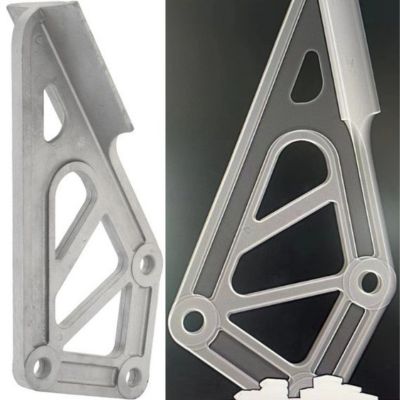
Innere Ungänzen – insbesondere Porosität und Lunker – sind das, was ein Gussteil unter Druck, nach der Bearbeitung und unter Ermüdung begrenzt. Die Röntgenprüfung dient dem Blick ins Bauteil, und die Abnahme wird über die zu prüfenden Bereiche, die relevante Ungänzengröße und die anzuwendende Referenznorm vereinbart.
Zwei Regeln vermeiden die meisten Streitfälle. Benennen Sie die funktional tatsächlich relevanten Bereiche, statt ein Ergebnis für das gesamte Bauteil zu verlangen, und vereinbaren Sie die Grenze vor dem ersten Gussstück statt nach dem Aussondern eines Teils.
Dichtheitsprüfung
Wo ein Bauteil Druck halten oder Fluid führen muss, wird die Dichtheit unter den für dieses Bauteil vereinbarten Bedingungen geprüft und nicht allgemein zugesichert. Für feine Leckraten steht die Helium-Dichtheitsprüfung zur Verfügung, und wo eine Druckangabe gefordert ist, wird eine Druckprüfung auf einen vereinbarten Wert durchgeführt. Nennen Sie in Ihrer Anfrage das Medium, den Druck, die zulässige Leckrate und die Prüfbedingungen.
Prüfplan nach Phase
| Phase | Zu dokumentierende Vereinbarung |
|---|---|
| Vor der Werkzeugentwicklung | Zeichnungsrevision, kritische Merkmale, Prüfverfahren und Abnahmegrenzen |
| Erstmuster | Umfang des Maßberichts, Nachweise zu Werkstoff und Wärmebehandlung, Funktionsprüfungen |
| Produktion | Stichproben oder 100-%-Prüfungen je Merkmal; Loskennzeichnung und Aufzeichnungen |
| Änderung oder Abweichung | Sperrung, Disposition, Revalidierung und Zuständigkeiten für die Freigabe |
Ein nützlicher Prüfbericht verbindet jedes Ergebnis mit dem Bauteil: Teilenummer und Revision, Los- oder Probenkennzeichnung, das gemessene Merkmal, die Anforderung, das tatsächliche Ergebnis und die Disposition. Bei einer Werkstoff- oder mechanischen Prüfung nennt er zusätzlich Legierung, Wärmebehandlungszustand und Probekörper; bei einer Dichtheitsprüfung Medium, Druck, Einheiten und Abnahmeschwelle.
Zertifizierung
CEX Casting ist nach ISO 9001:2015 und IATF 16949:2016 zertifiziert, zusammen mit ISO 14001:2015 und ISO 45001:2018. Zertifikatsnummern, zertifizierter Geltungsbereich, ausstellende Stellen und Gültigkeitsdaten – mit den Zertifikatsscans – sind auf der Zertifizierungsseite veröffentlicht, damit sie vor der Bestellung geprüft werden können.
Zertifizierungen, Geltungsbereich und Gültigkeit
Paket zur Lieferantenqualifizierung
Fordern Sie für ein neues Beschaffungsprojekt die aktuellen Zertifikate mit dem Geltungsbereich des Fertigungsstandorts, einen relevanten Beispiel-Prüfbericht und den vorgeschlagenen Projektkontrollplan an. Gültigkeit der Zertifikate und kundenspezifische Dokumentation werden während der Qualifizierung bestätigt.
Fragen zur Prüfung
Welche Prüfungen kann CEX im eigenen Haus durchführen?
Maßprüfung auf einem vollautomatischen Koordinatenmessgerät und einem Video-Messsystem, Zusammensetzung per optischer Emissionsspektrometrie, Zug- und Härteprüfung, Röntgenprüfung für die innere Fehlerfreiheit und Helium-Dichtheitsprüfung für die Dichtheit.
Wie wird Porosität verifiziert?
Durch Röntgenprüfung gegen die für das Bauteil vereinbarten Abnahmekriterien: die zu prüfenden Bereiche, die relevante Ungänzengröße und die anzuwendende Referenznorm. Die innere Fehlerfreiheit wird an Produktionslosen verifiziert und nicht als allgemeine Eigenschaft zugesichert.
Können Sie ein Bauteil auf Dichtheit gegen einen von mir vorgegebenen Druck prüfen?
Ja, sofern Zeichnung und Anwendung dies tragen. Nennen Sie Medium, Druck oder Leckrate und die Prüfbedingungen, damit die Prüfung vereinbart und dokumentiert werden kann. Ein veröffentlichtes Pumpenbeispiel wurde unter vereinbarten Bedingungen mit mindestens 140 PSI geprüft.
Welche Prüfaufzeichnungen erhalte ich?
Wie im Prüfplan vereinbart: typischerweise ein Erstmuster-Maßbericht, Nachweise zu Werkstoff und Wärmebehandlung sowie Röntgen- oder Dichtheitsprüfaufzeichnungen, wo das Bauteil sie erfordert. Nehmen Sie die geforderten Berichte und den Stichprobenplan in Ihre Anfrage auf.
Wird jedes Bauteil jeder Prüfung unterzogen?
Nein. Der Prüfplan richtet sich nach der Anwendung und nach dem Vereinbarten. Bestätigen Sie, welche Merkmale und Prüfungen für jedes Bauteil, für Proben oder je Produktionslos erforderlich sind.